
从实验室到万吨装置,化工工艺包是怎么"搭"起来的
一套能直接用于基础设计的工艺包,中间要过哪些关。
500mL烧瓶里,10分钟滴完硝酸,5℃控温,收率92%——这是一份漂亮的小试成绩单。同一个反应,按几何相似、同样的桨型、同样的线速度、同样的夹套温度,放大到500L搪瓷釜,结果是:混合时间从2秒变成15秒,局部硝酸浓度过高,生成8%的二硝基副产物,收率掉到78%,副产物包裹放热,釜内温度飙到18℃,紧急放料。
问题不在反应本身,而在于我们把"按比例放大"当成了"等比复制"。
从实验室的那一次成功,到工厂里天天稳稳地出产品,中间隔着一整套工程化重构。这套重构最终要落成的东西,叫工艺包。
01
工艺包,站在项目链的哪一格
一个化工项目从可研走到投产,工艺包卡在中间:前有可研成果,后有基础设计和详细设计。它是技术封装的唯一载体,也是投资估算和长周期设备采购的依据。
对设计人员来说,后续P&ID绘制、设备选型、管道设计,全部以它为输入;对科研人员来说,它是把技术变成可推广、可交易的标准知识产品的过程;对刚入行的人,它是一张项目全景图——一个化工厂是怎么靠一堆文件"搭"起来的,看一遍工艺包就明白了。
一套完整的工艺包由四大模块构成:
▪ 工艺设计基础——基本设定。设计规模、产品方案、原料规格、催化剂消耗、界区条件。先把边界定死,再谈细节。
▪ 工艺说明与流程图——叙事主线和地图。工艺过程说明+PFD。
▪ 物料与能量衡算——数字灵魂。所有设备计算和公用工程设计的依据。
▪ 设备清单与技术要求——装备清单。直接用于采购和制造。
一句话概括:一份成熟的工艺包,是经过实验—中试—示范验证、数据闭合、风险可控、经济可行、法规合规、可直接用于基础设计的完整技术文件包。
02
三级跳:实验室、小试、中试各交什么答卷
化工技术从实验室走到万吨装置,通常跳三级:
▪ 实验室(克—百克级):验证反应可行、摸清机理、拿到关键指标(收率≥X、纯度≥Y)。回答"能不能做"。
▪ 小试(0.1–10L,公斤级):锁定工艺参数窗口(温度±2℃、摩尔比、加料时间),建立质量与收率可重复≥3批的基础工艺包,同时初步评估放大风险(放热、气体、固废)。回答"怎么做"。
▪ 中试(10–1000L,百公斤—吨级):在真实设备材质、搅拌、传热、DCS 条件下连续运行≥72h。回答"能不能天天做、稳做、便宜做"。
中试这一级最容易被压缩,也最容易埋雷。它要验证的东西是硬的:批次稳定性(一次合格率≥98%)、放大效应可控(杂质不变、结晶分离不堵离心)、安全环保数据完整(三废量、HAZOP、LOPA、SIL)、经济模型闭合(吨成本≤目标售价×40%)。
中试的九条硬任务
1. 设备:小试方案能否直接装进中试釜?材质、搅拌、传热必须过关。
2. 参数:小试数据复现3批,收率/质量波动≤±2%,才算"稳定"。
3. 数据:每步做物料衡算,输入 = 输出 + 损耗,缺数据不往下走。
4. 放大:放热反应先算热负荷,加料速度、冷却剂型号重新验证。
5. 操作:流程最短化,能一锅出就不两锅,能离心就不抽滤。
6. 三废:废气、废水、废渣同步给出量化指标和处理路线,环保一票否决。
7. 原料:中试用工业级,纯度、水分、金属离子与量产锁死同一标准。
8. 安全:易燃易爆有毒点列清单,防爆等级、泄爆片、联锁 DCS 一次到位。
9. 文件:上述结论全部写进《中试工艺包》,作为下一步放大的唯一依据。
数据清单怎么建
实验室成果是一座信息金矿,但它是原始矿石。工程化要做的,是把零散数据系统化。要建四张清单:
▪ 反应数据:反应方程式、转化率、选择性、收率、动力学趋势(温度/压力/浓度影响)、热力学数据、催化剂信息。
▪ 物性数据:密度、粘度、沸点、熔点、饱和蒸气压、毒性、腐蚀性、爆炸极限。
▪ 操作条件:温度、压力、pH、配料比、反应时间、催化剂型号与寿命、再生方法。
▪ 杂质与副产物:来源、含量、性质、去除方法。
其中两个概念要刻进流程设计里:CPP(关键工艺参数)——对产品质量和工艺性能有显著影响的参数;CQA(关键质量属性)——产品的关键指标(纯度、杂质含量、晶型)。整个流程设计,本质就是围绕控制这些 CPP 来设计单元操作和控制系统。
数据可信度:信任,但需验证
实验室数据自带三个局限:设备精度误差、操作人为误差、数据范围窄(只在最优条件附近做了实验)。拿到一组数据,先问三句:
▪ 这组数据是在稳态下获得的吗?
▪ 实验重复性如何,做了几次?
▪ 数据的边界在哪(温度超过多少会飞温)?
补漏有四条路:文献与数据库、有目的地补做实验、中试验证、流程模拟。
错误梳理 = 错误设计的基础。垃圾进,垃圾出。
03
放大效应:为什么"看上去一样",结果却不一样
放大的核心矛盾只有一句:体积按 L³ 增长,面积按 L² 增长。单位体积分摊到的表面积变小,所有依赖表面积的功能——散热、传质——瞬间不够用。
▪ 传热:500mL烧瓶放电热套里升降温很快;10m³ 反应釜,物料体积是实验室的2万倍,夹套换热面积可能只增加500倍。实验室1分钟能升到的温度,大釜里可能要几小时。更危险的是反应放热超过夹套移热能力 → 热量累积 → 飞温 → 爆炸。
▪ 混合:磁子一转体系就均匀;大釜里搅拌桨再强也可能有死区,局部浓度过高导致副反应激增。
▪ 操作窗口:玻璃器皿耐温耐压范围宽;工业压力容器有严格的设计压力和温度等级,越线就是重大安全事故。
▪ 分离能力:旋蒸轻松拿到极高真空度;工业大型真空系统受制于成本和能耗,只能做到"经济合理"的真空度,这直接影响精馏塔操作温度和分离效率。
▪ 材质:烧杯便宜随便换;一台特材反应釜造价数百万,材质直接决定设备寿命和产品成本。
三条放大路线
1. 经验放大:靠已有类似装置的经验,风险高。
2. 相似放大:几何相似(保持形状比例)+ 动力学相似(保持 Re、Fr 等关键无量纲数一致,通过调整搅拌转速维持相同的功率准数或传质系数)。
3. 数学模型放大:建立反应器和分离设备的数学模型,用计算机模拟放大。最理想,也最依赖扎实的数据和理论。
相似放大有个它满足不了的前提:只保证物理过程相似,不保证化学反应照搬。化学反应由"微观浓度—温度—时间史"决定,一旦混合、传热、传质的尺度跟不上,分子层面就跑偏。所以化学反应必须重新做动力学—传质耦合实验,不能直接套相似放大。
转化工业化时最容易被漏掉的五件事
1. 原料纯度变化:小试用试剂级,量产用工业级。杂质可能参与反应,也可能在循环里累积。有循环的流程尤其要验证杂质累积——连续模式试验要验证的问题之一就是它。惰性杂质要设排放点,同时算清物料损失和三废量。建议小试/中试阶段就直接用工业级原料。
2. 微量副产物:先搞清楚什么条件促进副反应,在操作条件设计上就避开;再针对具体杂质选方案——提高精制分离效果、排放 + 局部分离、再转化。
3. 混合效果变化:不同规模反应器里温度、浓度、传质、剪切率不可能完全相同。工程放大时尽量让这四者的平均值与中试反应器接近。
4. 设备材质:小试可以用高材质,工业化要在满足工艺条件的基础上兼顾经济性和长期运行稳定性。
5. 设备形式:一要最大程度还原小试条件,二要尽可能简单、易维修。
04
流程设计五步:从骨架到血肉
1. 定义输入与输出(原料、产品、三废)。
2. 确定核心反应步骤。
3. 构建分离与纯化序列——反应产物通常是个混合物。
4. 集成辅助系统(循环、换热、溶剂回收、废气处理)。
5. 优化与整合(提高原子经济性、降低能耗)。
结构形态上,连续vs间歇的选择标准是产量和品种:连续流程产量大、产品稳定、易于自动化,适合石油化工和大宗化学品;间歇流程灵活、适合小批量多品种,常见于精细化工和制药。
安全、环保、经济性必须在早期就植入,而不是设计完了再补:
▪ 安全:避免危险物料积累、选择更安全的操作条件、考虑紧急泄放。
▪ 环保:从源头减少三废产生,设计回收套用方案。
▪ 经济性:高价值物料的回收率、能耗高的环节(精馏、蒸发)是优化重点。
一个技术上完美的流程,如果经济上不可行,就是一张废纸。
顺带提一句 QbD(质量源于设计):质量不是检测出来的,是设计出来的。传统方式是"药做出来了,检测不合格 → 返工或报废";QbD 是在研发阶段就明确关键质量属性,通过设计工艺参数和物料控制,确保每批产品都必然合格。
05
模型收敛完美,中试结果却差之千里
流程模拟是放大的主力工具,但它有个前置条件:模型可靠性——模型在预期应用范围内准确预测关键工艺参数的能力。不可靠的模型就像一张错误的地图,会把你稳稳地引向歧途。
可靠性基石是输入数据
▪ 物性数据可信度排序:高精度实验数据>权威数据库(DIPPR、DECHEMA)>估算值(如 UNIFAC)>默认值。
▪ 物性方法选择:先按体系类型(极性、非极性、电解质、高压)系统初选,再用物性分析功能比对纯组分(蒸汽压、焓)和混合物(VLE、LLE)的实验值与预测值。
▪ 进料组成尽量用实际工业色谱分析数据或中试数据,而不是设计理论值。一个典型坑:进料里那点水让体系变成共沸,精馏模拟直接失效。
验证的"三叉戟"
1. 热力学验证:用 Property Analysis 画 T-xy、P-xy、y-x 图,与文献或实验数据对比;复杂共沸体系看残余曲线图(Residue Curve Map)和 PT 包络线;检查生成的热力学数据是否合理。
2. 单元操作验证:闪蒸核对出口温度和汽相分率;精馏塔是重中之重——把模拟的各塔板温度与DCS或中试数据画在同一张图上做温度剖面比对,再比对关键组分的组成剖面,以及塔顶/塔底温度、压力、回流比、再沸器与冷凝器负荷。
3. 全局流程验证:总进料 = 总出料(考虑 purge),循环物流是否稳定、组成是否合理,与已知工业数据对标(能耗、收率、关键设备负荷)。
灵敏度分析不只是优化工具
它更重要的价值是检验模型合理性:找出对目标变量影响最大的参数;观察变化趋势是否符合物理化学规律(比如回流比增加,塔顶产品纯度应提高——如果趋势相反,模型很可能有问题);确定操作弹性。
最后,建立模型可靠性管理体系,就三个词:文档化、文档化、文档化。建模型档案(物性方法选择理由、关键输入数据来源、假设条件、验证结果截图、适用范围和局限性),做版本控制,搞同行评审。
06
PFD 与物流数据表:地图和字典
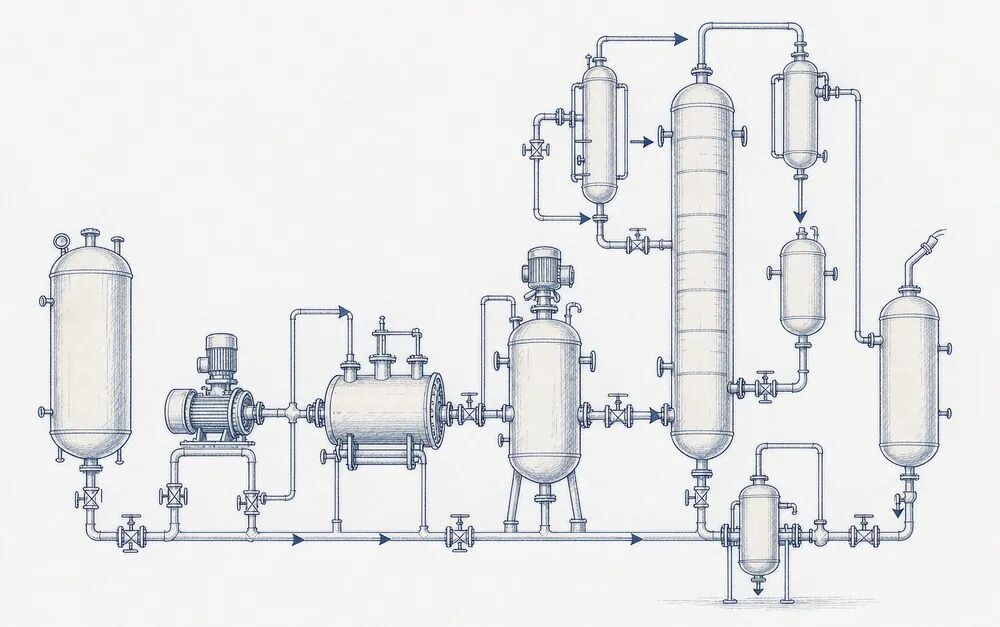
PFD(工艺物料平衡图)只回答一件事:"做什么",而不是"如何精确控制"。它展示主要工艺设备及其连接关系、主要工艺物流、关键操作条件与物流数据。
设备代号
T 塔 P 泵 E 换热器 R 反应器 V 容器 C 压缩机/风机 F 工业炉 B 锅炉 S 火炬/烟囱 M 其他机械(过滤、粉碎) L 起重输送 W 称量 D 干燥器 X 特殊设备 G 驱动机
绘图规范
布局从左到右遵循工艺流程;避免管线交叉;全图统一符号、字体、标注风格;图例必须有;标题栏含项目名称、图号、版本、设计阶段、设计者、审核者、日期。
设备画法要点:PFD 中设备用细实线简画,不画基础和管口;多台并联可只画一台并标 A/B;静设备置上图、动设备置下图;容器和压缩机在图上方标"名称 + 位号",泵和换热器仅旁标位号;塔加标板数/填料段,换热器标负荷,容器标直径 × 切线长。
物流画法:物流编号用菱形框三位阿拉伯数字(首位为工段号),流向用带箭头实线;界区进出画圈箭,图际衔接画方框。除压力变化或关键阀门外不画阀。关键物流旁标温度、压力,其余组成、流量进独立物料平衡表。
物流数据表的字段
▪ 表头信息:物流编号、名称/描述、相态
▪ 流量:总质量流量(kg/h)、各组分质量或摩尔流量
▪ 组成:质量分数或摩尔分数
▪ 热力学条件:温度(℃)、压力(barg / kPag),必要时标焓值
▪ 物理性质:密度、粘度、分子量、气相/液相负载(对塔器设计至关重要)
典型设备的自控方案
▪ 泵:离心泵用出口阀门开度控制,也可用出口旁路(旁路耗能,但调节阀尺寸小,适合溶剂泵)。容积式泵(往复、齿轮、螺杆、旋涡)流量减小时压力急剧上升,不能在出口直接装节流装置,只能旁路调节或改变转速、冲程。
▪ 压缩机:分程控制(出口流量控制器操纵两个阀,吸入阀只能关到一定开度,更小流量则开旁路),或旁路控制。压缩比很大的多段压缩机,从出口直接旁路回入口会造成阀前后压差太大、功率损耗大,应在中间段设阀回入口。
▪ 加热器(无相变):控制载热体流量;载热体压力波动大时用温度—流量(或压力)串级;载热体流量不允许调节时,用三通分流阀调进入换热器与旁路的流量比例。
▪ 加热器(有相变,蒸汽冷凝):直接控制蒸汽流量;或控制有效换热面积——把调节阀装在冷凝液排出口,改变液位即改变换热面积,配套温度—液位或温度—蒸汽流量串级来克服滞后。
▪ 冷却器:调冷却剂(液氨)流量;温度—液位串级;或调汽化压力(改变汽化温度即改变传热温差)。
▪ 釜式反应器:调进口温度(冷热媒流量 → 预热/冷却器 → 物料入口温度);调传热量(改载热体流量);串级(载热体流量、夹套温度或釜压任一做副环,主环只看釜温)。
▪ 固定床反应器:调浓度(如氨氧化制硝酸用变比值系统调氨/空比,直接改反应热);调温度(改热载体流量 → 变进料温度);调段间冷料量(如硫酸生产中 SO₂ 氧化用部分冷进料降低下一段进料温度)。
▪ 精馏塔:提馏段控制(以塔底为主产品、或底纯度要求更高时,用提馏段板温调再沸器加热量,回流量恒定,应用最广);精馏段控制(以精馏段板温间接代表塔顶成分,主调回流量 LR 并固定蒸汽量 V);产品纯度要求高且顶底沸点差小时用温差控制消除塔压波动影响;双温差控制在精馏段和提馏段各取一个温差信号再相减,可消除压降引起的温差影响。
07
设备计算:三个高频问题
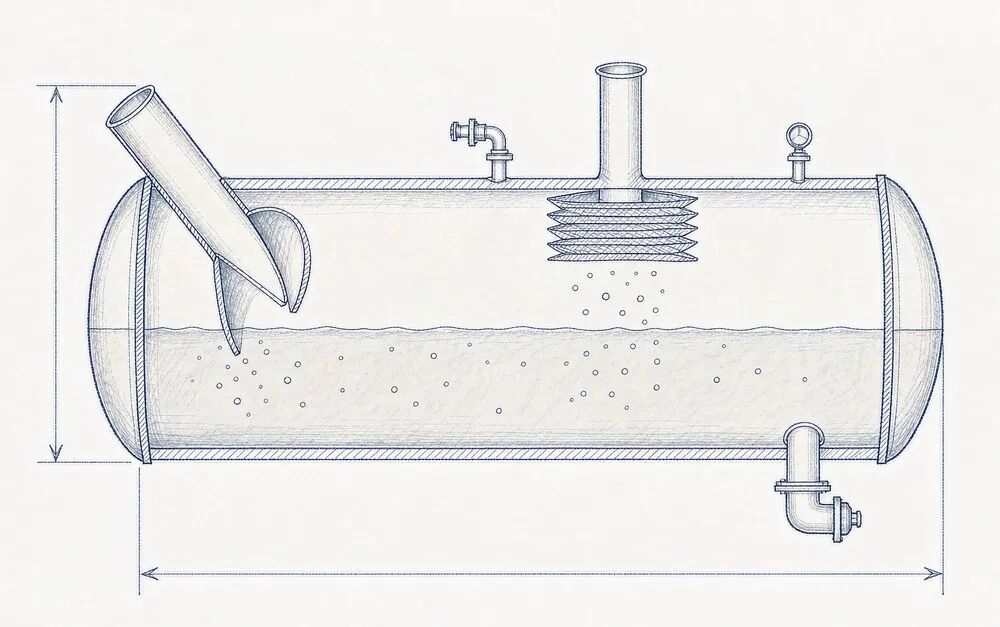
停留时间怎么取
▪ 回流罐:5~10分钟
▪ 缓冲罐/受槽:10~30分钟
▪ 气液分离罐:2~6分钟
▪ 液液分离罐(如油水分离):按密度差确定,易分离物系可取20分钟
▪ 中间储罐:几小时至几天的用量,看前后工序协调
▪ 产品罐:按3~30天储存量设计,取决于运输周期
装料系数:易挥发物料0.80~0.85,停留时间宜短;不易挥发物料0.85~0.9。易结垢或易聚合物料要缩短停留时间,防止沉积或反应失控。立式缓冲罐长径比通常取1.5~3.0(压力容器经济范围)。
设计压力与设计温度
设计压力是设定的容器顶部最高压力,其值不低于最高压力。内压容器通常取最高压力的1.05~1.10倍。真空容器的设计外压力取1.25倍最大内外压差或 0.1MPa(表压)中的较小值。
几个特殊情况:剧毒、易凝固、贵重或可能引起压力急剧上升的工况,设计压力高于常规值;容器位于泵出口侧且无安全泄放装置时,取泵的关闭压力;盛装液化气体的容器,按介质在50℃时的饱和蒸气压确定。
一条必须记住的关系链:工作压力<安全阀压力<设计压力。液压试验压力一般为设计压力的1.25倍,气压试验为1.15倍。
常压储罐(带呼吸阀):操作压力通常1.0~1.5kPa;设计压力≤6.9kPa(罐顶表压),设计负压通常-0.5kPa。低压储罐6.9kPa<P<100kPa,压力储罐 ≥100kPa。
设计温度:介质正常工作温度0~300 ℃时,设计温度≥介质正常工作温度+ 30 ℃;>300 ℃时,≥介质工作温度+15 ℃。无保温且介质温度≥38 ℃时,可取95%×介质最高温度。
法兰公称压力PN是个"等级标签"不是实测压力值,而且随温度升高而降级:PN16的碳钢法兰在20℃ 能承受约16bar,在200℃ 可能只有约11bar。选型必须查压力—温度额定值表。举例:饱和蒸汽系统,最高工作温度200℃、设计压力1.0MPa,查表可知PN16法兰在200℃下最大允许工作压力约1.1MPa,安全;选PN10可能只有0.6MPa,不安全。
气液分离器
▪ 立式气液分离器不设固定长径比:先按允许气速定径,再按 5 分钟液体停留时间推高,高径比≤6;顶部一律设丝网除沫器。
▪ 卧式气液分离器长径比推荐2.5~6.0,常用经验值3:1。
容器通用配置:顶部设放空口,底部设放净口和公用工程口(吹扫、置换);压力容器设安全附件口,常压缓冲罐宜设溢流口;气液分离罐按需设除沫器;底部连接泵时设破涡器;初次设计的装置建议留备用口。
一个容易被忽略的规范细节(GB 50160):可燃液体容器内可能存在空气时,入口管应从容器下部接入;必须从上部接入时,宜延伸至容器底部 200 mm 处。插入管线记得开防虹吸孔。
人孔设置:容器直径≥800mm 且筒体与封头不可拆时设人孔;<800mm设手孔。人孔直径按容器直径取:800~1000mm→ 400mm;1000~1600mm→450 mm;1600~3200mm→500mm;≥3200mm→600mm。
08
精馏塔:选型、塔径、塔高
先选塔型
优先选填料塔:分离精度要求高且物系清洁;要求低压降;含腐蚀性物料(可用陶瓷、塑料等非金属材质);易发泡物系;危险物料要求存量尽量少。
优先选板式塔:操作弹性大;气液比大;物系不干净;内部需设换热元件、多股进料或侧线采出;高压系统。
两个都行时,主要看经济性,其次看设计和用户的使用经验。补几条硬指标:
▪ 塔径800mm 以下优先填料塔,800mm 以上优先板式塔(经济性)。
▪ 真空操作(<101.3kPa)优先填料塔;中高压(>405.3kPa)优先板式塔。
▪ 大直径塔(>0.9~1.5m)板式塔经济性更优;小直径(<0.8~0.9m)填料塔。
▪ 板效率推算比填料等板高度(HETP)推算更可靠;大直径塔板式塔设计更成熟(填料塔难点在液体分布)。
填料怎么选
核心口诀:真空低压选规整,易堵腐蚀选散堆;高纯高效选丝网,通用经济选环鞍。
▪ 比表面积 a:越高,理论传质效率越高。
▪ 空隙率 ε:越高,通量越大、压降越低。
▪ 填料因子 φ = a/ε³:综合衡量效率与通量,φ 越小综合性能越优。规整填料 φ≈40~100m⁻¹。
▪ HETP:规整填料通常0.2~0.5m,散装填料0.4~0.8m。
Y型(45°倾角)波纹更陡,气液路径长、转折多,横向混合和湍动强,效率高;X型(30°倾角)通道更通畅,通量大、压降低,但单位高度效率略低。
▪ 需要极限高真空 → 大水力直径、低倾角(如 250X),追最低压降。
▪ 需要高纯度、难分离 → 小水力直径、高倾角(如 350Y、500Y、BX),追最高效率。
▪ 一般工业分离 → 均衡型250Y。
最终校验:
▪ 液泛校验:操作气速低于泛点气速的70~80%(易起泡物系取50~60%)。
▪ 压降校验:真空塔单位压降宜<1kPa/m,高压塔可适当放宽。经验上真空塔追求<15mmH₂O/m,优选<5mmH₂O/m(1mmH₂O≈9.81Pa)。
▪ 效率校验:核算HETP或HTU,确认填料高度满足分离要求。
▪ 塔径需大于散堆填料尺寸的8倍(小塔≥10 倍),避免壁效应。
两条工程经验:理论塔板数一律放大3倍等于实际塔板数;常规分离常用 BX500或CY700。
板式塔:塔径
用模拟软件求塔径时,泛点率一般液体取0.7~0.8,易起泡液体取0.5~0.6。计算得到的塔径需圆整,标准直径为0.4、0.5、0.6、0.7、0.8、1.0、1.2、1.4、1.6、1.8、2.0m……圆整后要重新核算实际气速和泛点率。
板式塔:塔高
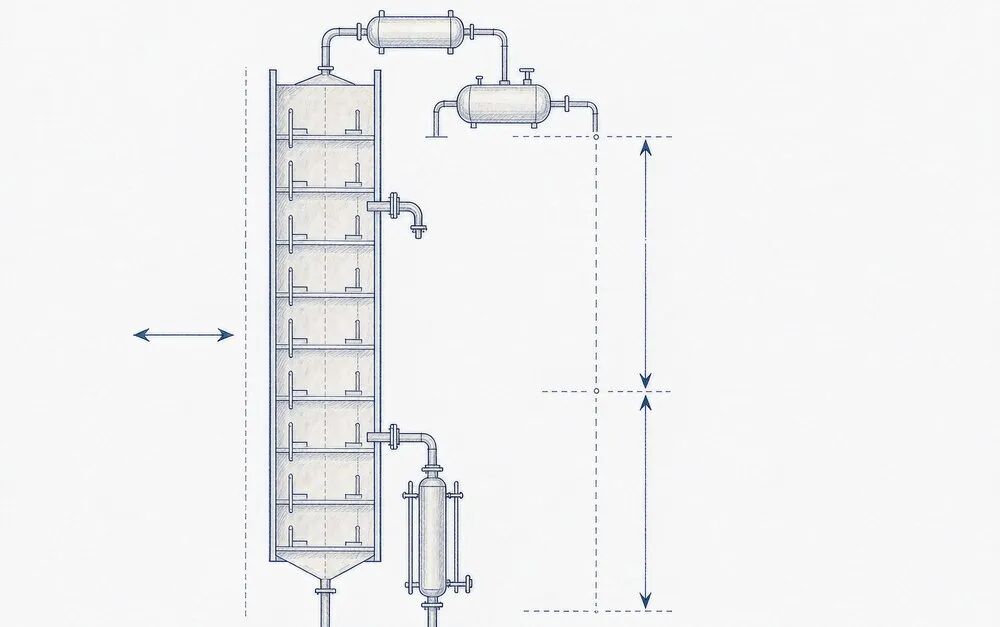
塔体高度 = 有效高 + 顶部空间 + 底部空间 + 裙座高度。
▪ 顶部空间:一般取1.2~1.5m。
▪ 底部空间:储液量停留3~5min,保证塔底料液不被排完;塔底液面距最下层塔板1~2m。
▪ 人孔:D≥1000mm 时,每隔6~8层塔板设一个人孔;人孔直径一般450~600mm,设人孔处的板间距≥600mm。
板上构件的关键尺寸
▪ 降液管截面积 Ad/AT=0.06~0.12。过大则传质区小、能力和板效率降低;过小则气泡夹带、引起降液管液泛。
▪ 底隙hb:应小于堰高hw,通常30~40mm;液体流经底隙流速ub=0.07~0.25m/s。
▪ 堰高hw:常压/加压塔50~80mm,减压塔25mm。过小则相际传质面积小;过大则塔板阻力大、效率低。
▪ 板上液层高度hL:常压50~100mm。
▪ 筛孔直径d0:3~8mm(常用3、3.5、6、8mm);孔中心距t= (3~4)d0(常压);开孔率常压通常0.10~0.14,正三角形排列。
▪ 浮阀:孔径d0=39mm,正三角形或等腰三角形排列,孔中心距 75/100/125mm;适宜阀孔气速常压塔3~7m/s,减压塔>10m/s。
▪ 液流型式:单流型、U形流型、双流型、阶梯流型,按塔径和流量选。
▪ 塔盘分块:塔径>800mm 可采用分块。800—1200mm 分3块,1400—1600mm分4块,1800—2000mm 分5块,2200—2400mm分6块。
间歇精馏
只有精馏段没有提馏段,是非稳态过程,各板组成和温度随时间变化。恒定回流比操作简单,但塔顶产品浓度随时间下降,设定回流比时要保证馏出物平均浓度达标;要保持塔顶浓度稳定,则必须不断提高回流比。适用于小批量、多品种或多组分分步提纯。
09
交付与验收:什么才算"成熟"
验收准备:成立跨专业专家组(工艺、设备、自控、安全环保、电气、生产操作);提前预审完整文件;制定审查计划,明确范围、重点、时间安排和每位专家职责。
预审核心文件:① 设计基础(原料、产品、催化剂规格和设计工况);② 带控制点的 P&ID 和工艺设备表;③ 物料与能量平衡计算(符合质量守恒和能量守恒);④ 安全分析报告(HAZOP 等);⑤ 设备清单与初步规格要求。
审查要点:工艺技术(先进性如转化率、能耗;成熟度如是否有成功案例;流程完整性和合理性)、安全与环保(危险有害因素识别、安全阀及紧急切断等防护设施、三废处理方案合规性)、设备选型(类型、规格、材质的适用性和可靠性)、关键绩效指标(物料与能量平衡复核、关键组分走向、能量回收利用合理性)。
性能考核四项硬标准:产品质量(连续稳定产出合格品)、生产能力(达到或超过设计保证值)、原材料与能耗(物耗能耗达到预期)、安全环保(排放达标、运行安全可控)。
无论是否通过,都要形成正式审查纪要,记录所有意见、争议问题及结论;不通过的必须明确整改项和遗留问题;整改后由项目管理方验证,必要时再次审查。通过后,经批准的工艺包就是下一步基础设计的法定依据。
10
别把专利落下
工艺流程本身就是化工技术成果的文件表达,是一份高新技术知识产品。开发过程中形成的技术方案,要同步考虑专利布局。
三种类型要分清:发明(对产品、方法或其改进提出的新技术方案,保护期20年)、实用新型(对产品形状、构造或其结合提出的适于实用的新技术方案,保护期10年)、外观设计(保护期15年)。授权要同时满足新颖性、创造性、实用性三个条件。
向工艺包编制方提资时,这几类材料最好一次给全:工艺说明(含开停车、正常操作、异常工况处理、化学原理)、带控制点的PFD草图与完整物流表、主要设备工艺条件表、控制方案建议(关键控制回路、报警联锁值 SIS/ESD 的初步设想)、安全与环保信息(物料危险特性、HAZOP初步输入、三废排放源及建议处理方式)。
常见错误警示:
▪ 数据单位不统一或错误。
▪ 物流数据与设备数据对不上。
▪ 遗漏次要物流(冲洗水、排净线、放空线)。
▪ 自控安全要求描述模糊("高温报警"应写成"TIAH-101,>150 ℃")。
从烧瓶到万吨装置,真正难的不是把反应放大,而是把"一次成功"变成"天天成功"、把"克级"变成"吨级"、把"论文参数"变成"现金利润"。
工艺包是这条路上唯一的通行证。它不只是一摞文件,而是数据闭合、风险可控、经济可行、法规合规的完整技术闭环。